A pipatartót ritkán szállítják címkékkel. Mire egy szerelvényt ki kell cserélni, az eredeti rajz lereszelhető, a festék levált a jelölésekről, és a vonal még mindig forró. Általában ez az a pillanat, amikor valaki egy azonosító csőszerelvény-táblázatért nyúl, nem azért, hogy elméletet tanulmányozzon, hanem hogy megválaszoljon egy nagyon gyakorlati kérdést: mi is ez az alkatrész? Több mint harminc évnyi szerelvénygyártás után Jiangyinben öt kontinens mérnökeivel, szerelőivel és vásárlóival beszéltük meg ezt a kérdést, gyakran az alkatrész mellett állva. Ez az útmutató ezeket a beszélgetéseket diagramokká alakítja, amelyeket egy pillantással elolvashat a helyszínen.
Miért éri el a helyét a szerelvény-azonosító táblázat?
A szerelvények a csőrendszer legkevésbé elbűvölő alkatrészei, és a legkönnyebben félreolvashatók. Egy 90 fokos könyök és egy rövid sugarú 45 fokos könyök karnyújtásnyira hasonlónak tűnik, és egy excenter szűkítő is átvehető egy koncentrikushoz, amíg valaki ellenőrzi, hogy a lapos oldal merre néz. Ezek a kis félreértések valódi következményekkel járnak. A nem megfelelő falvastagság megváltoztatja a varrat előkészítését. A rossz ágméret megváltoztatja az áramlás eloszlását. A rossz anyagminőség jóval a tervezett élettartama előtt meghibásodhat. Az azonosító diagram egyszerűen egy módja annak, hogy harminc másodpercre lelassítsunk a döntések meghozatala előtt, és általában megtérül az első alkalommal, amikor megakadályozza a szállítmány visszaküldését vagy az orsó újravágását.
Kezdje a kapcsolattal, ne a formával
A tapasztalt szerelők minden alkalommal ugyanabban a sorrendben dolgoznak. Mielőtt bármit is mérnének, megnézik, hogy az idom hogyan csatlakozik a csőhöz, mert a bekötési mód megmondja, hogy melyik szabványról, melyik nyomásosztályról és gyakran milyen mérettartományról van szó.
1. táblázat: A legtöbb ipari csőrendszeren található négy csatlakozási család. | Kapcsolati család | Hogyan lehet felismerni a helyszínen | Tipikus mérettartomány | Közös szabványok |
| Tompahegesztés | Sima ferde végek, nincsenek menetek vagy bemélyedések, illeszkedik a cső külső átmérőjéhez | 1/2" - 72" (DN15 - DN1800) | ASME B16.9, B16.28, DIN 2605, JIS B2311 |
| Dugós varrat | Egy süllyesztett furatba csúszik be a cső, kívül hegesztéssel | 1/2" - 4" (DN15 - DN100) | ASME B16.11, MSS SP-79, SP-83, SP-95 |
| Menetes | A látható kúpos menetek, NPT vagy BSP, lecsavarhatók | 1/2" - 4" (DN15 - DN100) | ASME B16.11, BS 3799 |
| Karimás | Csavarozott csatlakozás; maga az idom egy karima csavarkörrel | 1/2" és nagyobb | ASME B16.5, B16.47, EN 1092-1 |
Ez az első pillantás megszünteti a legtöbb találgatást. A sima ferde végek tompahegesztési idomot jelentenek, ezért olvassa el a B16.9 oszlopban található táblázatot. A látható szálak a kovácsolt családot jelentik, így Ön ASME B16.11-re vált, és milliméter helyett hüvelykben gondolkodik. A sugárról, falvastagságról vagy arctípusról csak a család rendeződése után van értelme vitatkozni.
Tompahegesztési szerelvények: Minden azonosító táblázat szíve
A tompahegesztési idomok adják a legnagyobb részt a feldolgozó üzemen áthaladó anyagokban, és egyben az a csoport, amelyet leggyakrabban összetévesztenek egymással. Az alábbi táblázat összekapcsolja a látható vázlatot az alkatrész által végzett munkával.
2. táblázat: Gyakori tompahegesztési idomok, vizuális jeleik és feladatuk. | Illesztés | Amit látsz | Hol használják |
| 90 fokos könyök | Éles derékszögű kanyar; sugár 1,5D hosszú vagy 1D rövid | Szabványos irányváltás |
| 45 fokos könyök | Enyhébb kanyar, nagyjából a derékszög fele | Fokozatos irányváltás, csökkentett nyomásveszteség |
| 180 fokos visszahajlás | Egy U-alakú, amelynek mindkét vége azonos irányba néz | Hőcserélők, irányváltó hurkok |
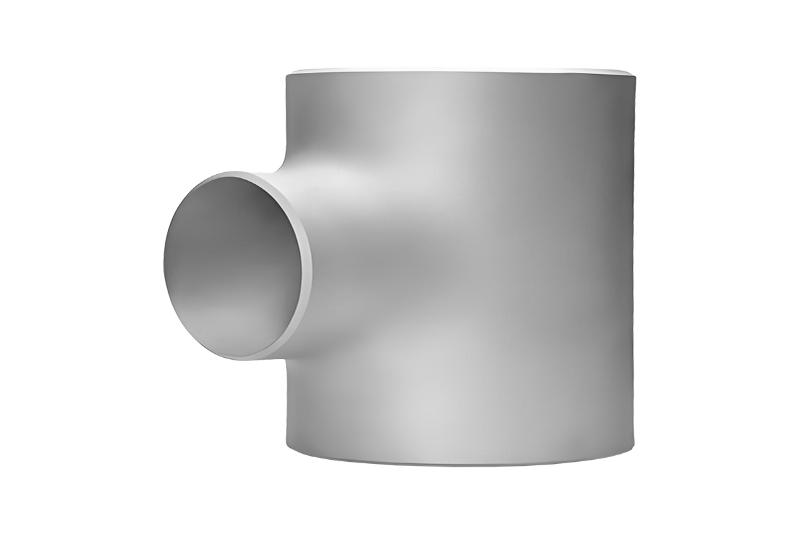
| Egyenlő póló | Három nyílás, a kifutó méretével megegyező ág | Leágazás illesztett furattal |
| Csökkentő póló | Három nyílás, kisebb ág, mint a kifutó | Leágazás csökkentett furattal |
| Kereszt | Négy nyílás, két futás metszi egymást | Elosztók, többirányú áramlás |
| Koncentrikus reduktor | Egy kúp, amelynek mindkét vége ugyanazon a középvonalon van | Függőleges vonalak, általános méretváltozás |
| Excentrikus reduktor | Egy lapos oldalú kúp, eltolt furatok | Szivattyú bemenetek, vízszintes vonalak, vízelvezetés |
| Cap | Kupola alakú végzárás | Vonalvégződés, jövőbeni csatlakozási pontok |
| Stub end | Egy rövid kiszélesedő darab, párosítva egy hátsó karimával | Forgó kötések, gyakori szétszerelés |
A könyökre a legtöbbet kérdeznek a vásárlók, részben azért, mert a sugarát könnyű félremérni, részben pedig azért, mert a rövid sugarú könyököt összetéveszthetjük egy nagy sugarúval, ha a cső már a helyén van. Ha szeretné a méretreferenciát az adott tételhez, akkor oldalunkon a tompahegesztés 90 fokos könyök méret szerint sorolja fel a közepétől a végéig tartó számokat.
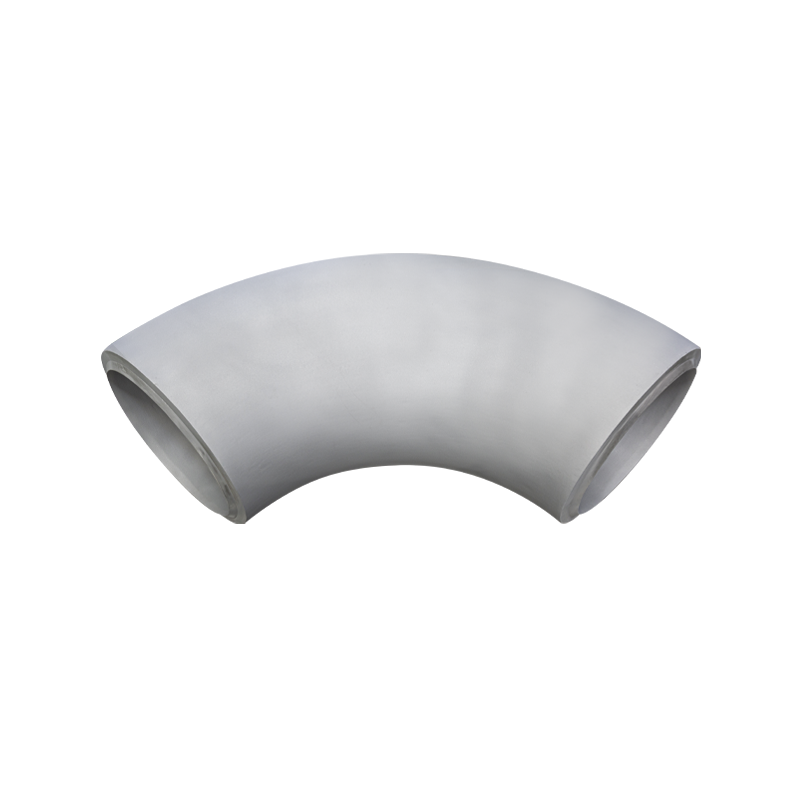 Tompahegesztés 90 fokos könyök, hosszú és rövid sugár opciókkal A termékoldal felsorolja a DN15–DN3800 méreteket, a nagy sugarú és rövid sugarú típusokat, valamint a középponttól a végéig tartó adatokat, amelyek hasznosak az ASME B16.9 vagy EN méretek egyeztetéséhez az orsók vágása előtt. Termék megtekintése →
Ez segít az irányadó szabvány szem előtt tartásában is. A legtöbb exportprojektnél a tompahegesztési varratcsalád ellen van rendelve ASME B16.9 tompahegesztési idomok , míg az európai specifikációk megkövetelhetik a DIN vagy EN méreteket, amelyek a közepétől a végéig néhány milliméterrel eltérnek. Az a néhány milliméter akkor számít, ha egy orsót már levágtak.
Menetes, hegesztett és egyéb kovácsolt szerelvények
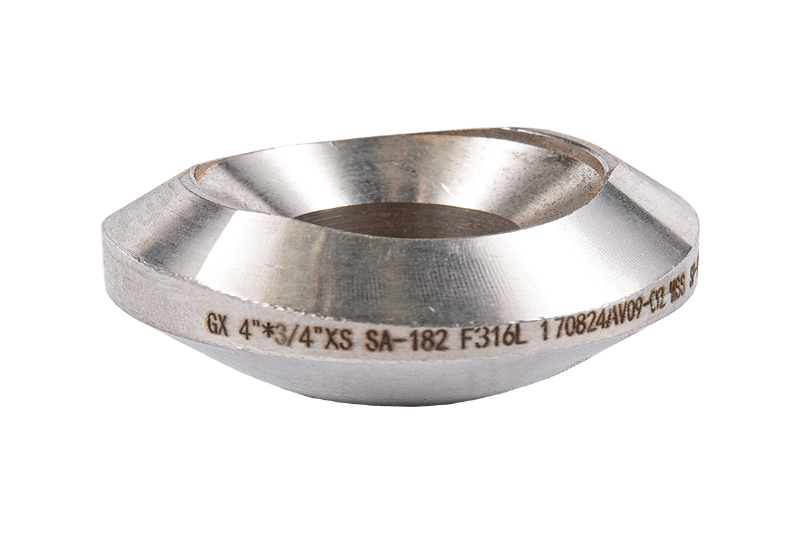
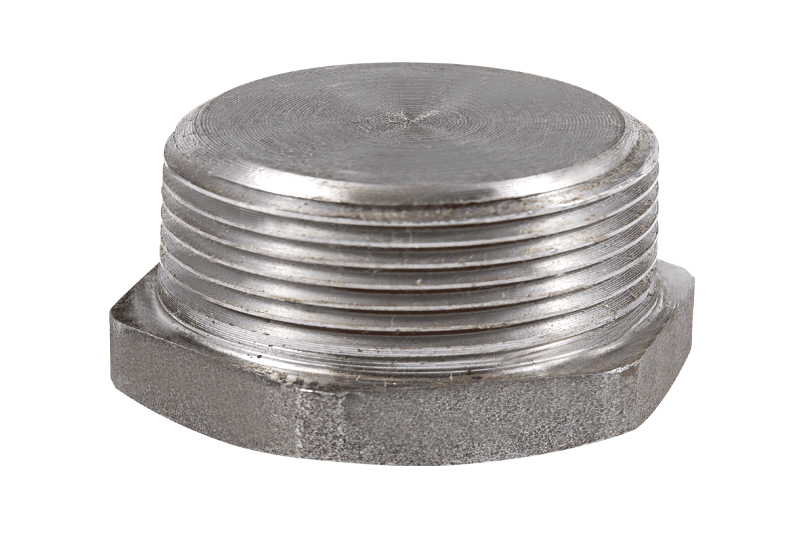
Nagyjából négy hüvelyk alatt a hegesztett és menetes idomok átadják a helyüket a kovácsolt szerkezetnek, az azonosító táblázat pedig karaktert változtat. A kovácsolt részek kompaktak, vastag falúak, és nem lemezből vagy varrat nélküli csőből való formázással, hanem préssel vagy megmunkálással formálják. Ebben a tartományban találkozhat a kovácsolt 90 fokos menetes könyökökkel, a kovácsolt egyforma pólóval, az elágazó kivezetésekkel, a dugós hegesztősapkákkal, a négyzetfejű dugókkal, a menetes csatlakozókkal és a csatlakozásokkal.
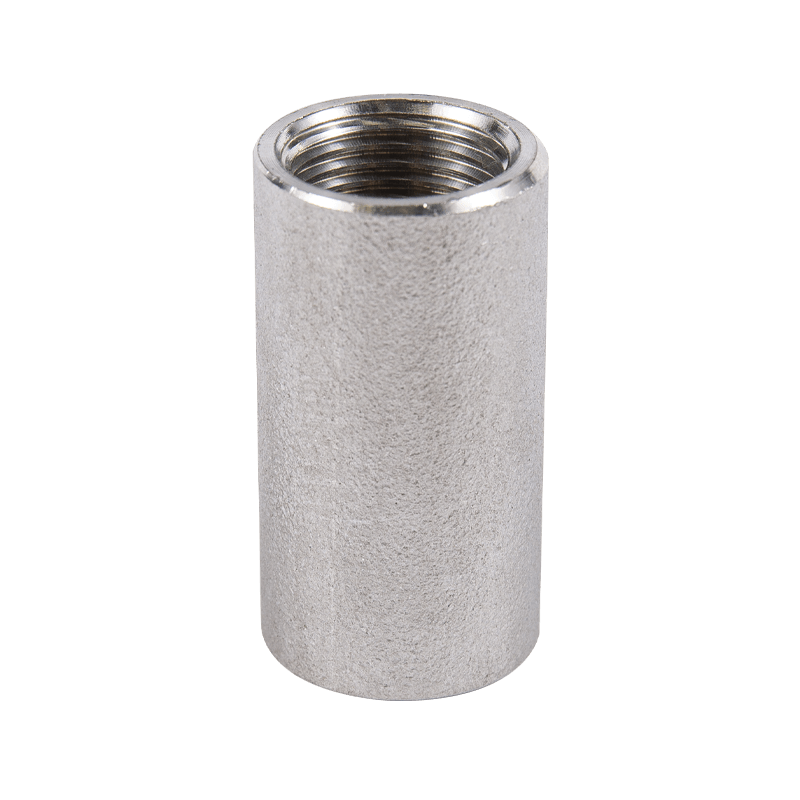 Kovácsolt menetes csatlakozó kis átmérőjű csőcsatlakozásokhoz A kis átmérőjű kovácsolt idomoknál ez az egyenes menetes tengelykapcsoló hegesztés nélkül köti össze a csőszakaszokat, szén- vagy rozsdamentes acélból készült, megmunkált menetekkel. Termék megtekintése →
Az azonosítás itt általában furat és menet kérdése. A tengelykapcsoló egy rövid henger, mindkét végén menetekkel, hajlítás nélkül, míg a könyöknek ugyanazok a menetes végei, de látható derékszöge. A kupak zárja a vezetéket, a dugó pedig nem a csőbe, hanem a szerelvénybe csavarodik, ezért a kettőt gyakran összetévesztik egymással egy raktárban. Áttekintésünk a kovácsolt menetes és hüvelyes hegesztési idomok csoportosítsa ezeket az alkatrészeket alak szerint, hogy könnyebb legyen kiválasztani a megfelelőt.
Karimák: Olvassa el az előlapot és a furatot
A karimák a diagram azon részei, ahol az emberek kívülre néznek, és elfelejtik a belsejét. A körvonal megmutatja, hogyan csatlakozik a karima a csőhöz; az arc elmondja, hogyan zár; a furat megmondja, hogy melyik ütemezés felel meg.
3. táblázat: A karima típusai az agy alakja, a furat és a tömítőfelület alapján azonosítva. | Karima típus | Ismerd fel azáltal | Tipikus szolgáltatás |
| Hegesztési nyak | Hosszú kúpos agy, tompahegesztéssel a csőhöz | Magas nyomás, magas hőmérséklet, ciklikus terhelés |
| Felcsúsztatható | A cső egyenesen halad át, két sarokvarrat | Általános szerviz, alacsonyabb nyomás |
| Vak | Masszív lemez, nincs furat | Izolálás, sorkivágások, karbantartás |
| Menetes | Belső menetek, hegesztés előkészítés nélkül | Kis furatú, nem hegesztett rendszerek |
| Dugós varrat | Süllyesztett furat a csőhöz, egy sarokvarrat | Kis furat, nagyobb nyomás |
| Átfogó ízület | Csonkos véggel használt, hegesztéssel nem érintkezik az arc | Az ízületeket gyakran szétszedték |
| Lemez / lapos hegesztés | Lapos lemez furattal és csavarfuratokkal | Víz, rezsi, alacsony nyomás |
A tömítés a történet második fele. A legtöbb ASME karimán a megemelt felület az alapértelmezett, a lapos felület illik az öntöttvas vagy műanyag csatlakozóberendezésekhez, és a gyűrűs típusú csatlakozás a nagynyomású gázhoz van fenntartva, ahol egy fémgyűrű egy hornyolt felületbe illeszkedik. A hegesztési nyakkarima választékunk megmutatja, hogyan változik az agy hossza egyik nyomásosztályról a másikra.
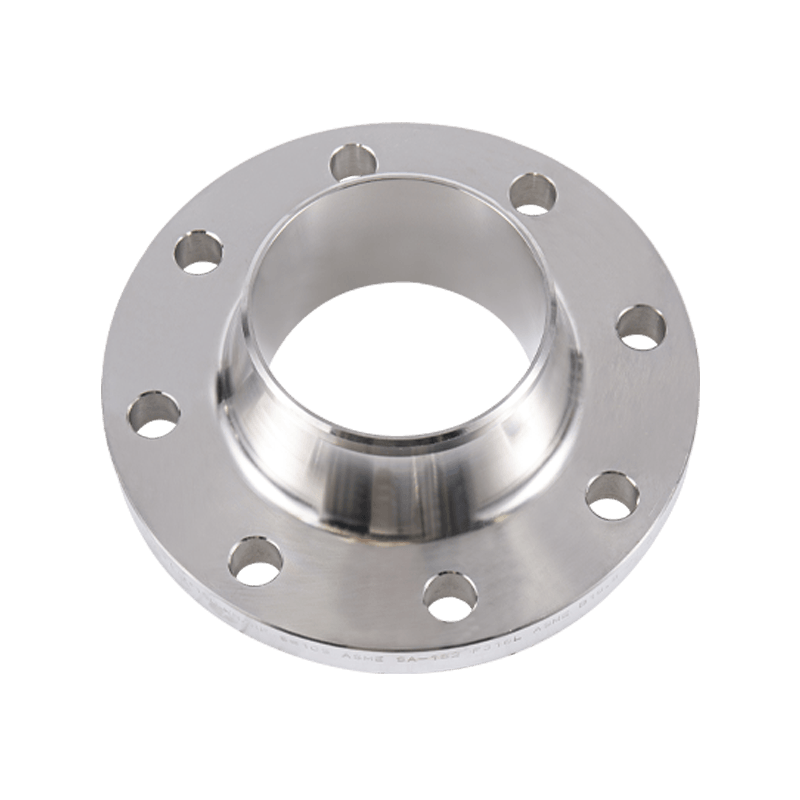 Hegesztett nyakkarima nagynyomású, magas hőmérsékletű csővezetékekhez A tompahegesztett karima elkeskenyedő nyakkal illik a nagynyomású, magas hőmérsékletű vezetékekhez; a megemelt felületű tömítőfelületet és az agy hosszát a nyomásosztályhoz és a csőmenetrendhez kell igazítani. Termék megtekintése →
Méretek, ütemezések és falvastagság
A névleges méret a legtöbb félreolvasott szám bármely diagramon. A névleges csőméret nem egy tényleges külső átmérő, ha áthalad a 12 hüvelyken, és a DN értékek névlegesek, nem pedig milliméteresek. A falvastagság ismét egy külön változó, amelyet ütemterv szerint vagy egy meghatározott vastagság szerint, például 10 mm vagy 14 mm vastag falú vonalakon választanak ki. Ez az oka annak, hogy a hat hüvelykes könyök soha nem egyszerűen hat hüvelykes könyök: a furatnak meg kell egyeznie a cső ütemezésével, különben a hegesztési varrat nem fog egy vonalba kerülni. Amikor egy vonalat cserélnek, nem pedig újjáépítenek, a legbiztonságosabb szokás az, hogy feljegyzi a külső átmérőt, a falvastagságot és a középponttól a végig mért távolságot, majd rendelés előtt összeveti mind a hármat a táblázattal.
Mit mond a bélyegzés
Szinte minden szerelvényen megtalálható a testre bélyegzett vagy sablonos hőszám, méret, falvastagság és anyagminőség. A jelek leolvasása gyorsabb és megbízhatóbb, mint bármely mérés:
- Az ASTM A234 WPB a szénacél tompahegesztési idomokat jelöli normál használathoz.
- A WP304, WP316L és WP321H rozsdamentes minőségeket jelöl, a H utótag pedig magasabb szénatomot jelöl, ami magasabb hőmérsékletű szilárdságot jelent.
- A WPL6 az alacsony hőmérsékletű szénacélt azonosítja, amelyet fagypont alatti használatra választottak.
- A WP91 és az F91 ötvözött acélra mutat, magas hőmérsékletű gőzhöz az erőművezetékeken.
- Az S32205 és az S32750 a duplex és a szuperduplex rozsdamentes acélt jelenti, gyakori a tengervízben és a vegyi anyagokban.
- Az Inconel 625, 718 és a titán Grade 2 speciális korróziós vagy nagy tisztaságú szolgáltatásokon jelennek meg.
Ha egy jelölést átfestettek, a hőszám általában visszavezethető a malomtanúsítványon keresztül, amely egy lépésben igazolja a kémiai és mechanikai tulajdonságokat.
Három azonosítási hiba, amelyet leggyakrabban látunk
- Könyöksugár mérése a kanyar kívülről. A sugarat a középvonalra vesszük, így egy külső mérés mindig túlértékeli, és papíron egy rövid sugarú részt hosszú sugarúvá alakíthat.
- Feltéve, hogy minden póló egyenlő. Az ág mérete, az elágazás szöge és az, hogy az ág meg van-e erősítve, mind megváltoztatják a teljesítményt, és az oldalsó póló a szokásostól eltérő munkát végez.
- Bízva a vázlatban és figyelmen kívül hagyva az anyagot. Két azonos geometriájú szerelvény egyformának tűnhet és teljesen eltérően viselkedhet alacsony hőmérsékletű vagy savanyú szervizvonalon.
A diagram inkább kiindulópont, mintsem helyettesíti az ítéletet. Ha egy vonal számít, menjen ki a rackhez a táblázattal a kezében, ellenőrizze a csatlakozást, a furatot, a falvastagságot és a jelölést, és írja le mind a négyet, mielőtt bárkit hívna. Ez tíz percet vesz igénybe, és megakadályozza az utómunkálatok nagy részét, amelynek javításában segítségünkre van. Ha a válasz még mindig nem világos, csapatunk örömmel dolgozik veled együtt, akár Jiangyin-i műhelyünkből, akár máshonnan érkezett az alkatrész.



 Language

 2025-11-17Olvasson tovább
 2025-11-17Olvasson tovább