Miért számítanak a 150-es osztályú karima méretei a munka során?
A 6 hüvelykes Class 150 hegesztési nyakkarima megfelelő anyagtanúsítvánnyal és tiszta megemelt felülettel érkezik, de a csavar kör mérete 9,62 hüvelyk az ASME B16.5 által előírt 9,50 hüvelyk helyett. Négy csap sorakozik; négy nem. Az orsó meg van hegesztve, a tömítés le van vágva, és a legénység vár. Egy dimenziós eltolódás a szabványos illesztést költséges utómunkává változtatja.
A következtetés egyértelmű: A 150-es osztályú karima méretei nem opcionális számok . Ezeket az ASME B16.5 határozza meg 1/2 hüvelyk és 24 hüvelyk közötti csőméretekre, és a karima külső átmérője, a csavar köre, a csavarfuratok száma, a csavar mérete és a minimális vastagság mind rögzített értékek. Mérnökök és beszerzési csapatok, akik el tudják olvasni ezeket a táblázatokat, percek alatt ellenőrzik a karimákat, és pontosan elkerülik az ilyen jellegű helyszíni problémákat.
Mit jelent valójában a 150-es osztályzat
A 150-es osztály nyomás-hőmérséklet besorolás, nem fizikai méret. Beállítja a maximális megengedett üzemi nyomást egy karima anyagcsoporthoz egy adott hőmérsékleten. Az ASME 1.1 csoportba tartozó szénacélok esetében, jellemzően ASTM A105, a minősítés a következő 285 psi környezeti nyomáson 150 psi-re esik 500°F-on – innen ered az osztályszám.
Ez árajánlatkor számít. A 150-es osztályú szénacél és rozsdamentes acél karimák külső külső átmérője, csavarköre és csavarszáma azonos, de nem ugyanaz a nyomás-hőmérséklet görbe. A 2.1-es csoportba tartozó rozsdamentes minőségek, mint például a 304 és 316, környezeti hőmérsékleten 275 psi-en működnek, és 235 psi-t 500 °F-on tartanak. Ugyanaz a méret, más a megengedett szolgáltatás.
A csavarozás a méretszabvány része
Az ASME B16.5 minden karimaméretet minimális számú és méretű csavarral párosít. A 2 hüvelykes Class 150 karimához négy 5/8 hüvelykes csavar szükséges; egy 12 hüvelykes karimához tizenkét 7/8 hüvelykes csavar szükséges. A csavarozási ütemterv a méretszabvány része, nem külön választás. A kisebb csapok a tervezési érték alá csökkentik a szorítóerőt, és a túlméretezett furatok gyengíthetik az agyat.
Melyik szabvány a 150-es osztályú karimaméretekre vonatkozik
1/2 hüvelyk és 24 hüvelyk között az ASME B16.5 az irányadó szabvány a karimák burkolataira, méreteire, csavarozására és nyomás-hőmérséklet-besorolására. Az azonos névleges méretű, 150-es osztályú vakkarimának és a hegesztési nyakkarimának ugyanaz az OD és a csavar köre, bár vastagságuk és agygeometriájuk eltérő.
24 hüvelyk felett a szabvány módosul
Az NPS 24 felett az ASME B16.47 két sorozatban érvényes. Az MSS SP-44-en alapuló A sorozat nagyobb külső átmérőjű és más csavarmintázatú, mint a B sorozat, az API 605 alapján. 26 hüvelykes 150-es osztályú karima mindkét sorozatban létezhet, és a kettő nem cserélhető fel. Minden nagy átmérőjű beszerzési rendelésen tüntesse fel a szabványt és a sorozatot is.
A 24 hüvelykig terjedő szabványos futáshoz elegendő a B16.5 asztal, beleértve a következőket is ASME B16.5 hegesztett nyakkarimák nagynyomású olaj- és gázvezetékekhez , ahol a furat-cső átmenetnek pontosan meg kell egyeznie a megadott csőütemezéssel.
150. osztályú karima méretei: A magasztal
Az alábbi táblázat felsorolja a kiválasztott ASME B16.5 Class 150 méreteket az emelt felületű karimákhoz, hüvelykben. A megemelt felület 1/16 hüvelyk magas minden 150-es osztályú karimánál, a borítás pedig a 125-250 mikroinch tartományba esik.
Válogatott ASME B16.5 Class 150 karimaméretek emelt felületű karimákhoz, NPS 1/2–24, hüvelykben | NPS | Karima OD | Csavarkör | Csavarlyukak | Csavar mérete | Min. Vastagság |
| 1/2 | 3.50 | 2.38 | 4 | 1/2 | 0.44 |
| 3/4 | 3.88 | 2.75 | 4 | 1/2 | 0.50 |
| 1 | 4.25 | 3.12 | 4 | 1/2 | 0.56 |
| 1-1/2 | 5.00 | 3.88 | 4 | 1/2 | 0.69 |
| 2 | 6.00 | 4.75 | 4 | 5/8 | 0.75 |
| 3 | 7.50 | 6.00 | 4 | 5/8 | 0.88 |
| 4 | 9.00 | 7.50 | 8 | 5/8 | 0.94 |
| 6 | 11.00 | 9.50 | 8 | 3/4 | 1.00 |
| 8 | 13.50 | 11.75 | 8 | 3/4 | 1.12 |
| 10 | 16.00 | 14.25 | 12 | 7/8 | 1.19 |
| 12 | 19.00 | 17.00 | 12 | 7/8 | 1.25 |
| 16 | 23.50 | 21.25 | 16 | 1 | 1.44 |
| 20 | 27.50 | 25.00 | 20 | 1-1/8 | 1.69 |
| 24 | 32.00 | 29.50 | 20 | 1-1/4 | 1.88 |
Hogyan olvassuk el helyesen a táblázatot
Az OD határozza meg a külső borítást és a kötés körül szükséges hézagot. Az ellentétes csavarlyukak középpontján keresztül mért csavarkör dönti el, hogy a karima illeszkedik-e a csatlakozószelephez vagy a berendezés fúvókájához. A furatok száma és a fúrt átmérő határozza meg, hogy melyik csap áthalad. A vastagságoszlop a lapos karimás test minimális értéke; A hegesztési nyak és a felcsúsztatható karimák egy agyat adnak az ábrán túl, ezért a szabvány külön felsorolja az agy méreteit.
Hogyan változtatja meg a karima típusa a kép méretét
Minden adott méretű Class 150-es karima azonos külső átmérőjű és csavarkörrel rendelkezik. Különbségek jelennek meg a vastagságban, az agy geometriájában, a furatban és a homlokzatban.
Hegesztett nyakkarimák: A kerékagy az a méret, ami számít
A hegesztési nyakkarima kúpos agyat használ a karimatestről a csőre való átmenethez. A kerékagy hossza és furata a csőmenetrendhez van kötve: a 6 hüvelykes, 150-es osztályú hegesztési nyakperem, amely a 40. táblázathoz készült, nem lesz ugyanazzal a furattal, mint a 80. ütemterv szerint. Ez várható, nem hiba. Adja meg a csövek ütemezését, hogy a furat és a hegesztési varrat előkészítése megfelelően legyen megmunkálva. A miénk 150-es osztályú hegesztési nyakperemek ütemezett furatokkal készülnek a tiszta átmenet és a megbízható hegesztés érdekében.
 Hegesztett nyaki karima beszállítói, egyedi cég A Gaoxin Pipe Fittings kínai rozsdamentes acél hegesztési nyakkarima beszállítója, egyedi szén-/ötvözött acél hegesztési nyakkarima cég, átmérő... Termék megtekintése →
Felcsúsztatható karimák: egyszerűbb geometria, azonos csavarminta
A csúszóperemek a csőre illeszkednek, és belülről és kívülről egyaránt hegesztve vannak. A sekélyebb agy és az alacsonyabb anyagköltség miatt gyakoriak a víz-, levegő- és alacsony nyomású közművezetékekben. Külső átmérőjük és csavarkörük minden más azonos méretű Class 150-es karimához illeszkedik, így ugyanahhoz a szelephez vagy fúvókához csavarozhatók, mint egy hegesztési nyakkarima. 150-es osztályú felcsúsztatható karimák kövesse a szabványos B16.5 mintát, és alkalmazza a szokásos szétszerelést mérsékelt nyomáson.
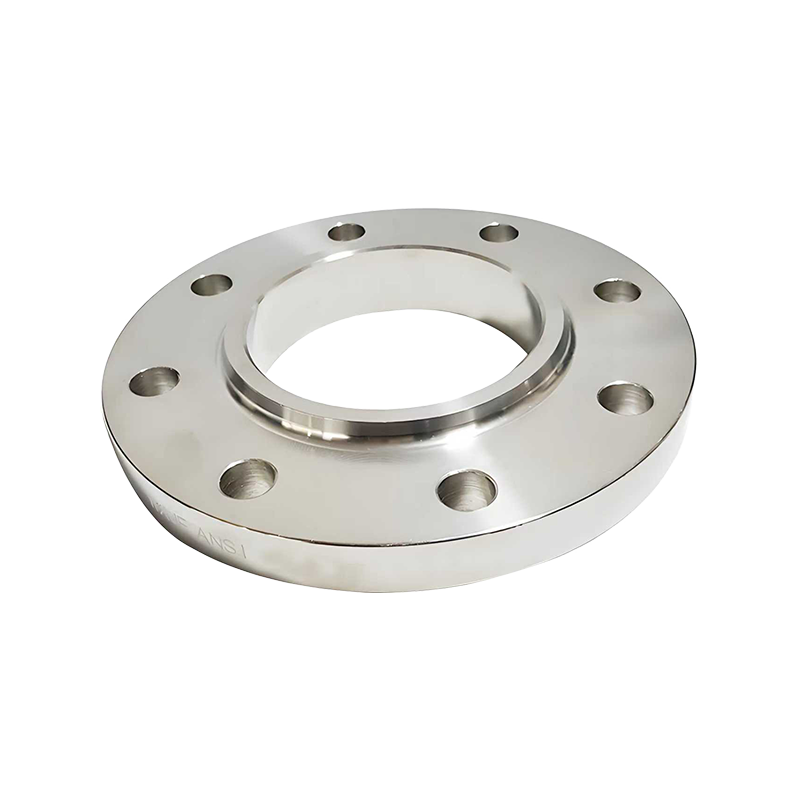 Slip On Flange beszállítók, egyedi cég A Gaoxin Pipe Fittings kínai rozsdamentes acél csúszó karima beszállító, egyedi szén/ötvözött acél csúszó karima cég, átmérője... Termék megtekintése →
Menetes és dugós hegesztési karimák: Ellenőrizze a furatmélységet
A menetes karimák, amelyek általában kisebb méretekre korlátozódnak, hegesztés nélkül rögzíthetők, és jól működnek ott, ahol tilos a forró munka. A perselyhegesztési karimák olyan ellenfuratot használnak, amely befogadja a csővéget, és a csatlakozást sarokvarrat zárja le a peremnél. Mindkettő osztja a szabványos Class 150 csavarkört, de az ellenfurat mélységének és átmérőjének meg kell egyeznie a cső külső átmérőjével. Kritikus hidraulikus szervizhez, precíziós megmunkálású hüvelyhegesztő karimák jobb választás, mint az általános részvények.
Vakkarimák: nincs furat, de eltérő vastagságú logika
A vakkarimák lezárják a vezetéket vagy a berendezés nyílásait, és nem tartalmaznak furatot. A vastagságuk úgy van beállítva, hogy ellenálljon az általuk tömített vezetéknek, és általában ugyanabba az osztályba kerülnek, mint a csővezeték. A 12 hüvelykes Class 150 vakkarima ugyanabba a körbe csavarodik, mint egy 12 hüvelykes hegesztett nyakkarima, ezért a redőny a szomszédos csövek megváltoztatása nélkül is felszerelhető. 150-es osztályú vakkarimák általában karbantartási szigetelés céljából tárolják, ahol a vezetéket gyorsan le kell zárni, és később újra kell nyitni.
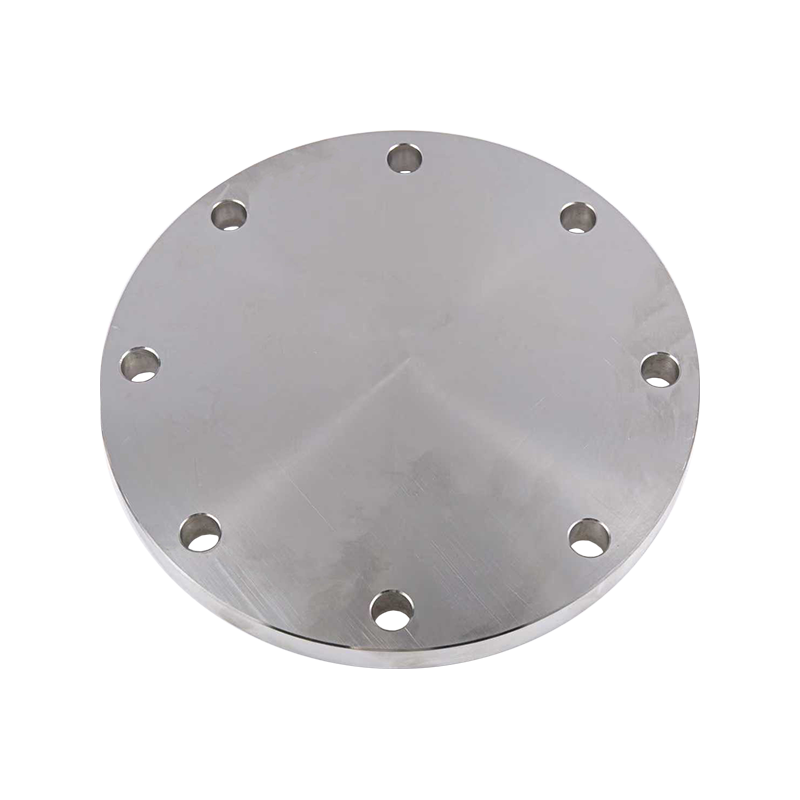 Vakkarima beszállítók, egyedi cég A Gaoxin Pipe Fittings kínai rozsdamentes acél vakkarima beszállító, egyedi szén-/ötvözött acél vakkarima cég, átmérő DN15... Termék megtekintése →
Gyakori hibák a 150-es osztályú karimák megrendelésekor
A legtöbb méretprobléma a 150-es osztályú karimák visszavezetni néhány ismétlődő hibára:
- Feltéve, hogy minden típus azonos vastagságú. A hegesztési nyak-, csúszó-, menetes, hüvelyes varrat- és vakkarimák minimális vastagságban és agygeometriában különböznek ugyanabban az osztályban és méretben. Mindig hasonlítsa össze ugyanazt a karimatípust a szabványban szereplő azonos vonallal.
- Zavarba ejtő Class 150 a PN minősítésekkel. A 150-es osztályt néha a PN20-zal egyenértékűnek tekintik, de a csavarok körei nem cserélhetők fel általánosan. Ha egy projekt ASME és DIN vagy EN karimákat kever, először ellenőrizze, hogy a fúrás megfelel-e a pontos szabványnak.
- Kihagyva a szembeállítási specifikációt. A megemelt felület, a lapos felület és a gyűrűs csatlakozás nem cserélhető fel. A megemelt felületű karimához csavarozott lapos felületű karima szivároghat, az RTJ karimához pedig a megfelelő gyűrűs tömítésszámra van szükség. A borításnak szerepelnie kell a vásárlási rendelésen.
- Feltéve, hogy a furat szabványos. A hegesztési nyak furatai a csőmenetrendtől függően, a peremhegesztési ellenfuratok pedig a cső külső átmérőjétől függően változnak. A névleges méret és az osztály önmagában nem elegendő információ.
- Nem ellenőrzi a csavarozást. A csap minőségének vagy hosszának helyszíni cseréje veszélyeztetheti a kötést. A táblázatban szereplő csavarméret a minimális, és a csap hosszának lehetővé kell tennie az anya teljes rögzítését.
A 150-es osztályú karima ellenőrzése a telepítés előtt
Néhány perces mérés mérethibákat észlelhet, mielőtt a karima eléri a vonalat. Kövesse ezt a sorrendet:
- Mérje meg a karima külső átmérőjét két ellentétes ponton, és hasonlítsa össze a táblázattal. A körülbelül 1/16 hüvelyknél nagyobb eltérést meg kell vizsgálni.
- Mérje meg a csavar kört az átlósan ellentétes furatok közepe között. A legtöbb Class 150-es méretben páros számú lyuk van, így ez egyértelmű.
- Számolja meg a csavarlyukakat és mérje meg a furat átmérőjét. A fúrt furat általában 1/8 hüvelykkel nagyobb, mint a csavar mérete, hogy lehetővé tegye a szerelvény hézagát.
- Mérje meg a peremvastagságot és a hegesztett nyakkarimák esetében az agyat, és hasonlítsa össze mindkét értéket az adott karimatípus szabványával.
- Ellenőrizze a megemelt felület magasságát és a homlokzati felületet. A 1/16 hüvelykes felületnek egyértelműen a csavarozási felület felett kell lennie, mély szerszámnyomok nélkül.
- Erősítse meg a jelöléseket. Az előírásoknak megfelelő karimára az agyra vagy a felnire van bélyegezve a gyártó, az anyagminőség, az osztály és a méret.
A karima méretének a csőhöz és az alkalmazáshoz igazításának lépésről lépésre történő megközelítéséhez ez gyakorlati méretezési útmutató végigjárja ugyanazokat a döntéseket, amelyeket a mérnökök a rajzasztalnál hoznak.
Anyag, jelölés és nyomon követhetőség
A mérettáblázatok nem változnak az anyaggal, de a minőség dönti el, hogy hol használható a Class 150 karima. Az A105 szénacél a legtöbb általános szolgáltatást lefedi; 304 és 316L kezeli a korrozív és higiénikus vonalakat; alacsony hőmérsékletű WPL6 és F11 és F22 ötvözetminőségek hideg és meleg szolgáltatásokat szolgálnak ki. A fokozat és a hőszám az összetételt és a mechanikai tulajdonságokat igazoló malom tanúsítványra vezethető vissza.
A jelölés az ellenőrzés első sora. Az MSS SP-25 szerint a karimán fel kell tüntetni a gyártót, az anyagminőséget, a nyomásosztályt és a méretet. Ha a bélyegzőn az A105 szerepel, de a tanúsítványon más hőfok szerepel, állítsa le és oldja meg az eltérést a telepítés előtt. Az ellenőrzés olcsó; rossz anyagú karima kihúzása a hegesztett vezetékből nem.
Az a gyártó, amely nap mint nap karimákat gyárt, a B16.5 táblázatot gyártási ellenőrzőlistaként kezeli, nem referenciadokumentumként. Ez a gyakorlati különbség a papíron működő és a terepen működő karimaméret között.
Hagyja, hogy a szabvány működjön az Ön számára
A 150-es osztályú karima méretei már nem zavaróak, ha az ASME B16.5-öt referenciaként kezeli a szórt ábrák memorizálása helyett. Kezdje a karima külső átmérőjével és a csavar körével, erősítse meg a típusspecifikus vastagságot és az agy részleteit, ellenőrizze a burkolatot és az anyagminőséget, és a specifikáció többi része következik. Ez a szokás megőrzi az ízületek feszességét, az ütemtervet és a karbantartó személyzet elégedettségét.



 Language

 2025-11-17Olvasson tovább
 2025-11-17Olvasson tovább