A finomítói karbantartók visszatérő problémával szembesülnek: a csőrendszer nem szabványos karimát tartalmaz, amelynek egyetlen katalógus sem egyezik. A csavarkör nem követ semmilyen ASME B16.5 mintát, az anyagminőség régebbi specifikációból származik, vagy a furatnak olyan felületre van szüksége, amelyet az árukarimák nem kínálnak. Abban a pillanatban az egyedi karimák gyártása már nem jó dolog; ez az egyetlen út vissza egy működő rendszerhez.
A hiányzó karima napokig leállíthatja a folyamatsort. Az állásidő költsége általában jóval meghaladja a megmunkált egyedi alkatrész árát. Ez egy egyszerű matematikai probléma: minden megbízható kovácsolóforrással és CNC megmunkálási kapacitással rendelkező gyártó napokon belül elkészítheti az egyedi karimát, feltéve, hogy megérti a fontos kritikus méreteket és tűréseket.
 Hegesztett nyakkarima nagynyomású és magas hőmérsékletű alkalmazásokhoz Kúpos nyakkal és teljesen áthatoló tompahegesztéssel készült karima szivárgásmentes teljesítményt biztosít extrém körülmények között is, így megbízható választás az olaj-, gáz- és vegyi rendszerek kritikus csővezetékeihez. Termék megtekintése →
Ha egyedi karimára van szüksége
Az egyedi karima nem mindig teljesen egyedi tervezés. Gyakrabban olyan karima, amely egy vagy két ellenőrzött módon eltér az elismert szabványtól. A gyakori kioldók közé tartozik a sérült felületű karima, a szivattyú- vagy szelepfúvóka, amely nem szokványos csavarmintát használ, vagy a folyamatfrissítés, amely szokatlan furat- vagy homlokkonfigurációt igényel.
A tipikus egyéni forgatókönyvek a következők:
- Furatátmérők, amelyek nem illeszkednek a szabványos csőmenetrendekhez, gyakran megmunkálva, hogy megfeleljenek egy meglévő csővezetéknek vagy egy adott áramlási profilnak.
- Csavarkörök és külső átmérők, amelyeknek regisztrálniuk kell egy, a területen már telepített csatlakozó karimát.
- Ritka felület-konfigurációk, például RTJ hornyok, hornyos hornyok vagy fogazott felületek a nagynyomású tömítések tömítéséhez.
- Korrozív használathoz, magas hőmérséklethez vagy kriogén körülményekhez kiválasztott anyagok, amelyek nem szabványos méretben vannak raktározva.
Egy több mint három évtizedes csőszerelési tapasztalattal rendelkező gyártó számára ezek nem szokatlan kérések. Ami számít, az a képesség, hogy a kérést egyértelmű megmunkálási utasításokká alakítsuk át anélkül, hogy a tűréseket találgatnánk.
Anyagválasztás egyedi karimákhoz
Az anyagválasztás meghatározza a karima élettartamát és költségét. Az egyedi karimák esetében a kezdeti specifikáció gyakran a működési környezetből, nem pedig a szabványos rendelkezésre állásból származik. Ez az oka annak, hogy a gyártónak több anyagcsaládhoz kell hozzáférnie.
Az egyedi karimagyártás általános anyagminőségei és jellemző szolgáltatási feltételeik. | Anyag fokozat | Tipikus szabvány | Kulcsteljesítmény | Közös alkalmazás |
| ASTM A105 | ASME B16.5, ASTM A105 | Szénacél, általános szilárdságú, könnyen hegeszthető | Víz, gőz, olaj szerviz |
| ASTM A182 F304/316L | ASME B16.5, ASTM A182 | Rozsdamentes acél, korrózióálló | Vegyi, tengeri, élelmiszer |
| ASTM A182 F11/F22 | ASME B16.5, ASTM A182 | Ötvözött acél, magas hőmérsékletű kúszószilárdság | Erőmű, gőzvezetékek |
| ASTM A182 F91 | ASME B16.5 | Fokozott magas hőmérsékletű szilárdság kazánokhoz | Erőművek, magas hőmérsékletű gyűjtők |
| ASTM A182 F51 (2205) | ASME B16.5 | Duplex rozsdamentes, feszültségkorróziós repedésálló | Tengervíz, offshore |
| ASTM A182 F53 (2507) | ASME B16.5 | Szuper duplex, magas kloridállóság | Sótalanítás, offshore |
| Inconel 625/718 | ASTM | Nikkel alapú ötvözet, extrém korrózió és hőmérséklet | Vegyi, repülőgépipari, magas hőmérsékletű |
| Titán 2. fokozat | ASTM | Könnyű, kiváló korrózióállóság | Vegyi berendezések |
A megfelelő anyag kiválasztása csak a munka fele. A másik fele a karima hőkezelési és tanúsítási láncának megerősítése. Alacsony hőmérsékletű kiszolgáláshoz szénacél minőségek, mint pl WPL6 alacsony hőmérsékletű vakkarimák megmunkáltak, hogy biztosítsák az ütésállóságot; a nagynyomású gázátvitelhez a hegesztési nyak karimáját megfelelő ultrahangos vizsgálatnak kell alávetni a kiszállítás előtt.
Minden anyagcsaládnak sajátos megmunkálási paraméterei is vannak. A rozsdamentes acél gyorsabban megkeményedik, mint a szénacél, ami befolyásolja az előtolást és a szerszámokat. Az a gyártó, amelyik mind az árucikkeket, mind az egyedi karimákat gyártott ezekből az anyagokból, előre látja ezeket a különbségeket.
Szabványok és mérettűrések
Az egyedi karimákhoz továbbra is referenciakeretre van szükség. Még akkor is, ha egy karima eltér a szabványtól, a gyártónak igazodnia kell ahhoz ASME B16.5 hegesztett nyakkarimák vagy ASME B16.47 a nyomásértékekhez és az alapfelület méretekhez. Az egyedi szempont általában a furatra, a csavarkörre vagy a vastagságra vonatkozik, de a karima nyomásosztálya és homlokzata továbbra is elismert alapot követ.
Néhány gyakorlati tűrésszabály, amelyet az egyedi karimaműhelyek alkalmaznak:
- Csavarkör átmérője: általában /-1,5 mm-en belül van a szabványos méreteknél, de szorosabb azoknál a pároknál, amelyeknek egy meglévő karimához kell illeszkedniük.
- Furatátmérő: a kívánt mérethez közel megmunkálva, gyakran /-0,1 mm-en belül, ha a karima egy illesztett készlet része.
- Vastagság: az ASME B16.5 által meghatározott tartományon belül kell tartani, kivéve, ha az ügyfél kifejezetten nehezebb testet igényel a nagyobb merevség érdekében.
Ezek a tűréshatárok azért számítanak, mert az egyedi karimák ritkán önálló darabok. Össze kell hangolniuk más, már a helyszínen lévő alkatrészekkel. A csavarkör vagy a homlokprofil enyhe eltérése szivárgási útvonalat eredményezhet az indítás során.
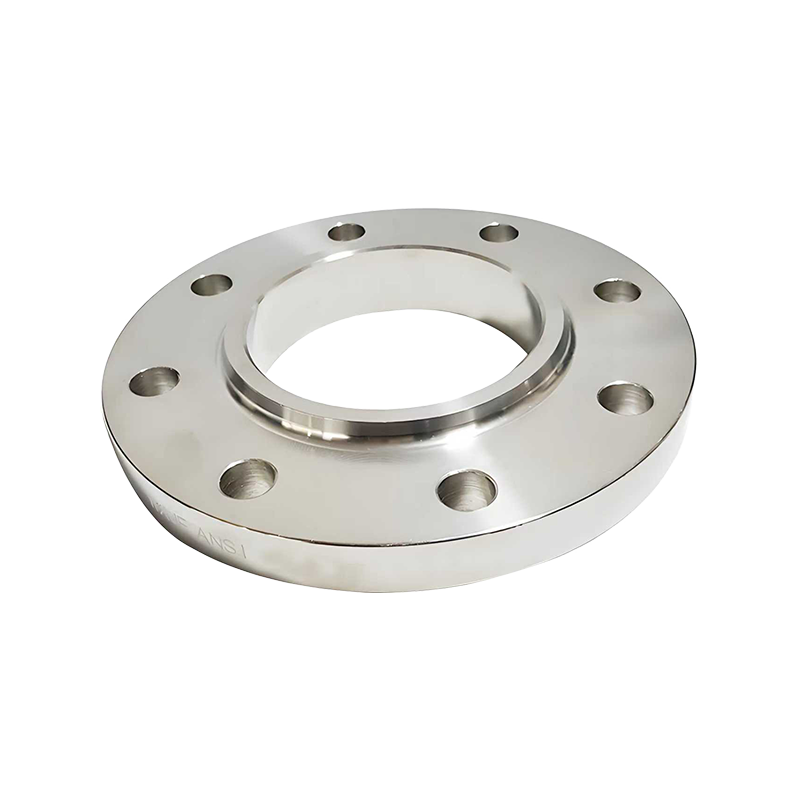 Felcsúsztatható karima az alacsony nyomású rendszerekhez és az egyszerű telepítéshez Ez a karima a cső fölött csúszik, és csak sarokvarrat szükséges, így költséghatékony és biztonságos csatlakozást kínál az alacsony nyomású víz-, légkondicionálási és általános ipari vonalakhoz. Termék megtekintése →
Egyedi karimák gyártási folyamata
Az egyedi karimák gyártása ugyanazt az alapvető utat követi, mint a szabványos karimák, az egyes szakaszokon elterjedt módosításokkal.
- Készlet előkészítése: a kovácsanyagot a kívánt súlyra és méretre vágják. A kovácsolt nyersdarabok egyenletes szemcseáramlást biztosítanak, ami javítja a mechanikai tulajdonságokat a lemezperemekhez képest.
- Hőkezelés: kovácsolás után az anyagot a minőség és a szükséges szívósság alapján normalizálják vagy hűtik és temperálják.
- Nagyoló megmunkálás: a nyersdarabot hozzávetőleges méretekre esztergatják, hagyva az utolsó meneteket.
- CNC megmunkálás: a csavarfuratok, a furat és a tömítés felülete a végső tűrésig megmunkálva. A CNC gépek lehetővé teszik a kezelő számára, hogy egy adott csavarkört közvetlenül az ügyfél rajzából programozzon.
- Felületkezelés: a kritikus tömítési felületeknél fogazott vagy sima felületet kell alkalmazni. Vegyszerszolgáltatáshoz pácolás és passziválás szükséges.
Minden szakasznak van minőségi kapuja. Egy egyedi karima túlméretezett furattal és nem szabványos csavarkörrel minden méretben tökéletes lehet, kivéve egyet, és ez okozza a problémát, ha nyomást lát.
Minőségellenőrzés és vizsgálat
Az egyedi karimáknak ugyanazoknak az ellenőrzési szabványoknak kell megfelelniük, mint a katalógusbeli megfelelőiknek. Az ellenőrzéseknek legalább a következőkre kell kiterjedniük:
- Méretellenőrzés az ügyfél rajza alapján, különös tekintettel a csavar körére, furatára, külső átmérőjére és vastagságára.
- Anyagellenőrzés pozitív anyagazonosítással és tanúsítvány felülvizsgálatával.
- A szolgáltatás kritikusságán alapuló roncsolásmentes tesztelés. A nagynyomású gázkarima megkövetelheti a kovácsolás ultrahangos vizsgálatát; a vegyi iszapos vezeték karimája penetrációs vizsgálatot igényelhet a tömítőfelületen.
Sok létesítmény rendelkezik ISO 9001 tanúsítvánnyal, és megköveteli a PED-megfelelőséget az Európában beépítendő karimák esetében. Ezeknek a rendszereknek az egyéni megrendelés alapján történő futtatása nem kötelező; ez az oka annak, hogy elsősorban az egyedi boltot tartják meg.
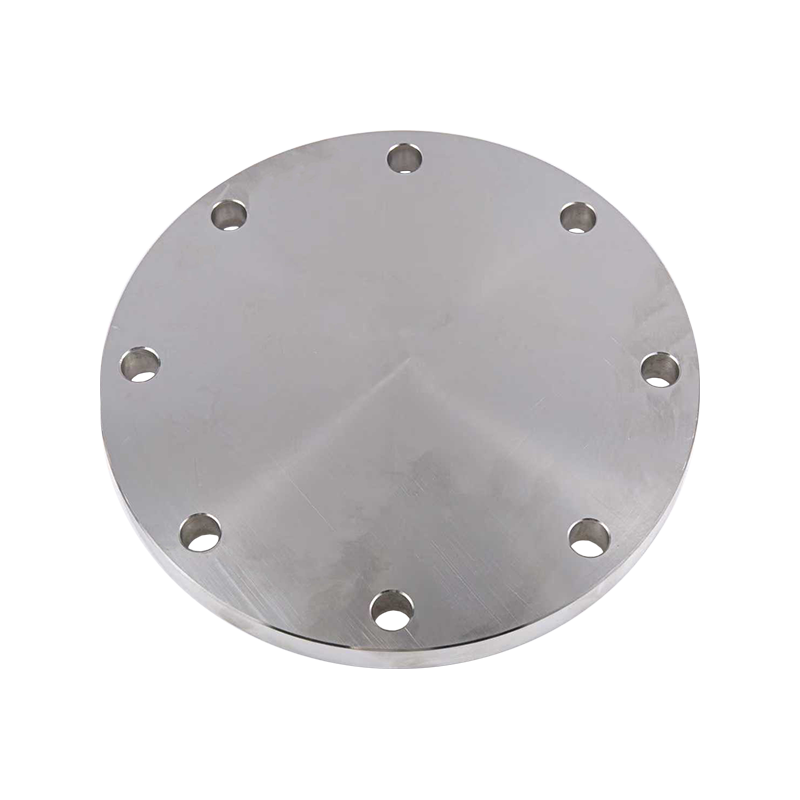 Vakkarima a csővégek tömítéséhez sokoldalú tömítőfelületekkel A cső- vagy berendezésnyílások lezárására tervezett karima robusztus gátat biztosít, és különféle nyomásigényeknek is megfelel, így alkalmas karbantartásra, tesztelésre vagy vészlezárásra. Termék megtekintése →
Egyedi karimák alkalmazásai
Az egyedi karimák szinte minden ipari szektorban megjelennek. A konkrét igények eltérőek, de a mérnöki logika következetes: ha egy katalóguskarima nem illeszkedik, egy egyedi karima kerül megmunkálásra a csatlakozás befejezéséhez.
- Olaj- és gázvezetékek: nagy átmérőjű vakkarimák a karbantartás során történő szigeteléshez, nagynyomású hegesztési nyakkarimák offshore bekötésekhez.
- Vegyi feldolgozás: RTJ és speciális felületű peremek rozsdamentes acélból vagy duplexből, hogy ellenálljanak az agresszív közegeknek.
- Energiatermelés: ötvözött acél karimák gőzgyűjtőkhöz és magas hőmérsékletű kiszolgáláshoz, gyakran kritikus nyomonkövethetőség mellett.
- Tengerészeti és sótalanítás: szuperduplex vagy titán karimák, ahol magas a kloridszint, és speciális megmunkálást igényel a munkakeményedés elkerülése érdekében.
Egyedi karima létrehozása e szolgáltatások bármelyikéhez megköveteli az ügyfél és a gyártó közötti beszélgetést, mielőtt a nyersanyagot felvágják. Így jön létre a megfelelő anyag, specifikáció és ellenőrzési szint.
Egyéni karima megadása
Amikor egyedi karimával kapcsolatos kérést küld a gyártónak, adjon meg a lehető legtöbb részletet. Az alábbi tételek gyorsítják az árajánlatot:
- Névleges csőméret és nyomásosztály, ha van.
- Anyagminőség és üzemi hőmérséklet-tartomány.
- Furat átmérője az elfogadható tűréshatárral.
- Csavarkör átmérője és furatok száma, peremmel külső átmérőjű.
- Tömítési felület típusa: RF, FF, RTJ vagy egyéb.
- Szükséges mennyiség és szállítási határidő.
- Függetlenül attól, hogy a karima párosítva lesz-e egy már meglévő csatlakozó karimával.
Azok a gyártók, amelyek több kontinensen egyedi karimákat építettek, ezeket az információkat felhasználják a lehetséges problémák megjelölésére, mielőtt azok bolti problémákká válnának.
Következtetés
Egyedi karima gyártás nem különbözik a szabványos karimagyártástól. Ugyanaz a megmunkálás, ugyanaz a kovácsolási tudás, és ugyanaz az ellenőrzési fegyelem, amelyet egy katalógusoldalra nem illő darabra alkalmaznak. Az érték a tapasztalatban rejlik: tudni, hogy melyik dimenziót kell szorosan tartani, melyik anyag igényel speciális kezelést, és melyik tesztelési utat kell követni egy adott szolgáltatásnál.
Ez az a fajta tudás, amely szerint az egyedi karimák ütemezetten szállíthatók, és ez az, ami hamarabb visszaállítja a folyamatsort.



 Language

 2025-11-17Olvasson tovább
 2025-11-17Olvasson tovább