Egy csőszerelvény mérése kétperces munkának tűnik, amíg a címkézetlen alkatrész a kezedben van, és egy orsó vár rá. A cső egyszerű: névleges méret és falvastagság, valamint a cső azonosítása. A vasalat egy háromdimenziós alkatrész, amelyet egyszerre több dimenzióban kell ellenőrizni: a végek külső átmérőjét, a falvastagságot, a középponttól a végig vagy a szemtől szembeni hosszt, valamint a csatlakozás geometriáját. Ha valamelyiket rosszul csinálja, a hegesztési előkészítés, az igazítás vagy az egész orsó selejtté válhat.
1993 óta gyártunk nyomócső-alkatrészeket Jiangyinben, és ellenőrző csapatunk minden munkanapon megméri a tompahegesztési szerelvényeket, a dugós varratokat, a menetes szerelvényeket és a karimákat. Az alábbiakban bemutatjuk a saját üzletünkben alkalmazott módszert, amelyet vásárlók, minőségellenőrző ellenőrök és helyszíni mérnökök számára írtunk, akiknek megbízható számokra van szükségük.
A négy legfontosabb mérés
Bármi is legyen az illeszkedés, négy kérdés szinte minden helyzetre kiterjed. Dolgozzon át rajtuk sorrendben, és ritkán kell találgatnia.
- Végméret és külső átmérő. A szerelvények névleges csőméret szerint vannak rendelve, de a tolómérő leolvassa a tényleges külső átmérőt. Egy 2 hüvelykes (DN50) szerelvény mérete körülbelül 2,375 hüvelyk (60,3 mm) a homlokfelületen, nem pedig 2 hüvelyk. Ellenőrizze mindkét végét, mert itt jelenik meg először az ovális vagy egy sérült vége.
- Falvastagság és ütemezés. A falvastagság választja el az SCH 40-et az SCH 80-tól az XXS-től, és ez határozza meg a furatot. A végén mérjen egy tolómérővel vagy ultrahangos műszerrel, és vegyen le legalább négy mérést a kerület mentén.
- Hossz. Középtől-végig a könyökökhöz, pólókhoz és oldalsó részekhez; szemtől szemben karimákhoz és szelepekhez; teljes hossz a szűkítők, sapkák és csonkok számára. A szabványos méret az, amely a helyszíni felszerelést szabályozza.
- Véggeometria. Ferde szög és gyökérfelület a tompahegesztési végekhez, a dugaszoló furat és a hüvelymélység a tompahegesztési végekhez, a menetforma és a csatlakozás a menetes végekhez.
Vázolja fel az alkatrészt, írja rá a négy számot a vázlatra, és őrizze meg a vázlatot az alkatrésznél. Ez a szokás több eltérést akadályoz meg, mint bármely más lépés, amelyet a gyártás harminc éve alatt láthattunk.
Eszközök, amelyek megbízhatóvá teszik a méréseket
Nincs szükség metrológiai laborra, de kell a megfelelő maroknyi műszer és egy tiszta, sima felület a munkához.
- Nóniuszos vagy digitális féknyergek, 0-6 hüvelyk és 0-12 hüvelyk, külső átmérőhöz, falvastagsághoz és foglalatmélységhez.
- Acél szalag vagy pi szalag nagy átmérőhöz. A pi szalag közvetlenül leolvassa az átmérőt, és ez a leggyorsabb módja a DN1800 könyök vagy a nehéz karima ellenőrzésének.
- Ultrahangos vastagságmérő, amikor a falat a homlokfelülettől távol kell ellenőrizni.
- Szögmérő vagy szögmérő az oldalirányokhoz, 45 fokos könyökök és elágazási szögek.
- Egyenes él, sík felület és karima négyzet a négyszögletesség ellenőrzéséhez.
- Menetmérő vagy hozzáillő csőcsatlakozó menetes szerelvényekhez.
- A vonatkozó szabványos mérettáblázat, mert a leolvasás és a táblázat összehasonlítása gyorsabb, mint a nulláról történő számítás.
A mérést lehetőleg szobahőmérsékleten végezze, és az alkatrészt tartsa megtámasztva, hogy saját súlya ne torzítsa a leolvasást.
A tompahegesztési szerelvények mérése
Az ASME B16.9 tompahegesztési szerelvényeit a külső átmérő, a falvastagság és a középponttól a végig terjedő méretek határozzák meg, tehát ezek a számok, amelyeket először meg kell erősíteni.
Könyökök: Középtől-végig és szögben
Fektesse a könyököt egy sima felületre úgy, hogy az egyik vége nézzen ön felé, és mérje meg ennek a végnek a külső átmérőjét. Ennek az alaknak a fele adja a középvonalat. A középponttól a végéig terjedő dimenzió ezután ettől a középvonaltól a távolabbi végfelületig fut, a másik láb mentén mérve. Egy 90 fokos sugarú könyökön a középponttól a végéig nagyjából a névleges méret másfélszerese, a 45 fokos könyökön pedig körülbelül 0,625-szöröse a névleges méretnek, így egy gyors számítással kiderül, hogy a megfelelő családba tartozik-e az érték, mielőtt megbízna benne. 180 fokos visszatéréshez rögzítse mind a középponttól a középpontig terjedő távolságot, mind a hátoldali távolságot, mivel a rajzok mást igényelnek. Fejezze be a ferdeszöggel, a gyökérfelülettel és a tényleges furattal.
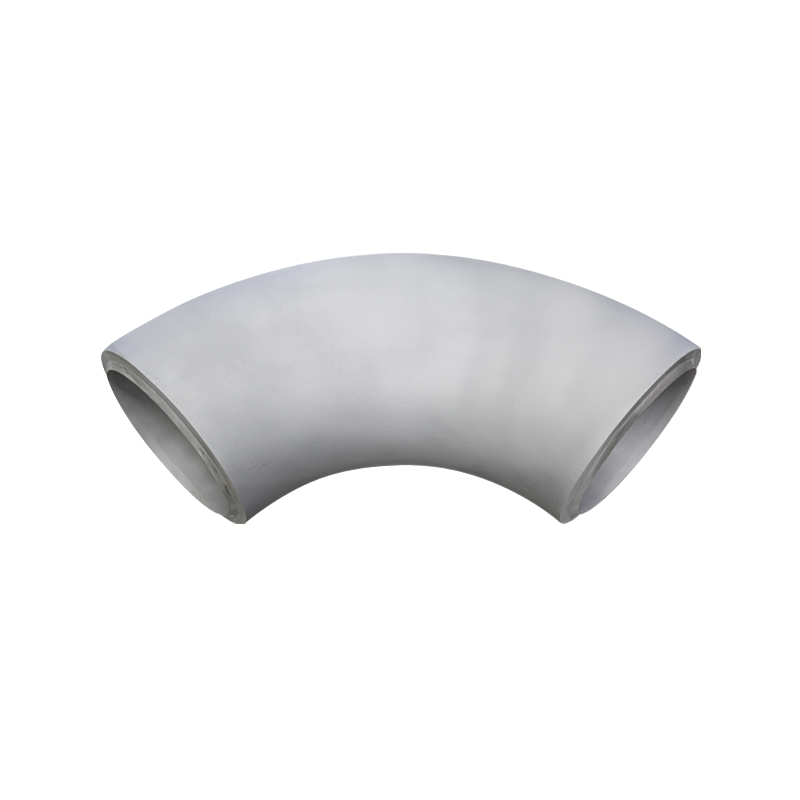 Tompahegesztés 90 fokos könyök Nagy átmérőjű hegesztőkönyököket és vastag falú nagynyomású könyököket gyártunk. A könyök maximális átmérője DN3800 lehet. Jelenleg teljes kínálattal rendelkezünk... Termék megtekintése →
Pólók, keresztek és oldalak
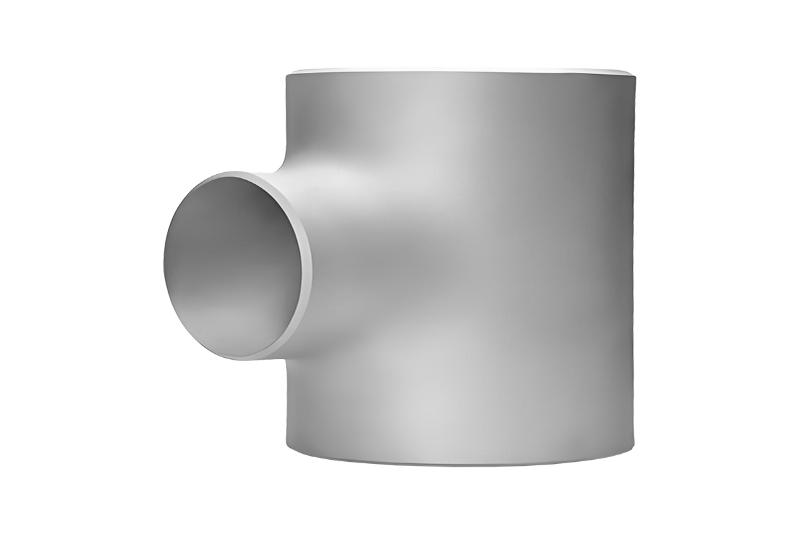
A pólónak két irányító mérete van: a futás, a testen keresztül a végétől a végéig mérve, és az elágazás, a futás középvonalától az elágazás végfelületéig mérve. Egyenlő póló esetén a kettőnek egyeznie kell; egy szűkítő pólón mérje meg az ág külső átmérőjét is, és vegye figyelembe, hogy melyik kimenet csökkent. Az oldalsó póló egy elágazási szöget ad hozzá. A keresztek ugyanazt a logikát követik a negyedik kimenettel, és érdemes mind a négy végét ellenőrizni az átmérő és a négyszögletesség szempontjából.
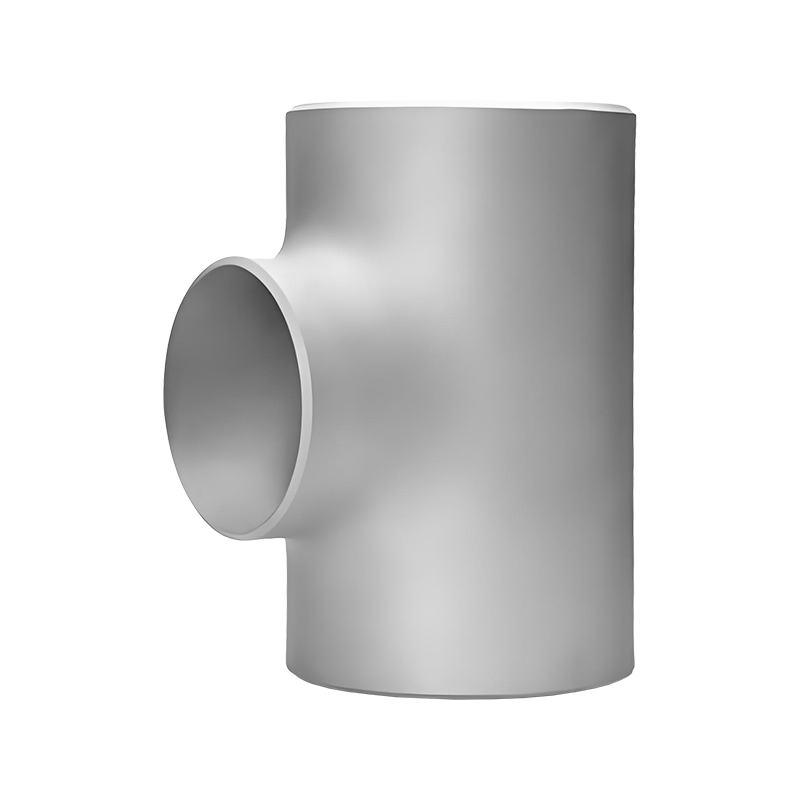 Butt Weld Equal Tee Az egyenlő póló a csőrendszerek kritikus szerelvénye, amelyet arra terveztek, hogy megosztja vagy kombinálja a folyadékáramlást, miközben állandó csőátmérőt tart fenn mindhárom nyíláson. Th... Termék megtekintése →
Szűkítők, sapkák és csonkok
A koncentrikus szűkítőket a teljes hossz, a nagy vég külső átmérője, a kis vég külső átmérője és a falvastagság mindkét végén ellenőrzik. Egy excenteres reduktor hozzáadja a lapos oldalt és a két középvonal közötti eltolást, ami könnyen leolvasható, ha egy egyenes él a síkra támaszkodik. A kupakokat a külső átmérő, magasság és falvastagság határozza meg. A csonkok végét hossz, átmérőjű külső átmérő és átmérőjű vastagság alapján kell mérni, és az átmérőt a kerület több pontján ellenőrizni kell.
Hogyan kell mérni a karimákat
A karima mérése leginkább a csavarmintára vonatkozik, mert ez dönti el, hogy a csatlakozás valaha is becsavarodik-e. Jegyezze fel a karima külső átmérőjét, a karima vastagságát, a csavarkör átmérőjét, valamint a csavarfuratok számát és átmérőjét. Ezután adja hozzá a homlokzati részleteket: megemelt homlokkarima esetén mérje meg a megemelt felület átmérőjét és magasságát a karima felülete felett; gyűrűs típusú csatlakozási karima esetén mérje meg a hornyot, és jegyezze fel a gyűrű számát. Végül ellenőrizze a furatot és az agy átmérőjét a csőhöz képesti hegesztési végén.
A csavar kör átmérője a trükkös a terepen. Páros számú lyuk esetén mérjen az egyik csavarfurat közepétől egyenesen a szemközti furat közepéig. Páratlan számmal mérje meg a furat közepétől a karima közepéig, és duplázza meg. Számolja meg kétszer a lyukakat, mert egy extra vagy hiányzó lyuk nagyon drága hiba.
 Hegesztett nyaki karima A Weld Neck Flange a végső megoldás a nagy nyomású, magas hőmérsékletű környezetekben, úgy tervezték, hogy robusztus... Termék megtekintése →
A dugós hegesztés és a menetes szerelvények mérése
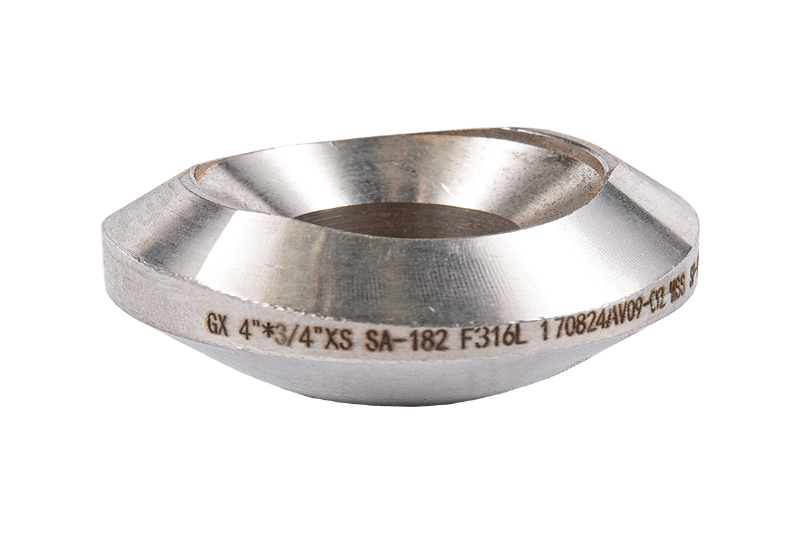
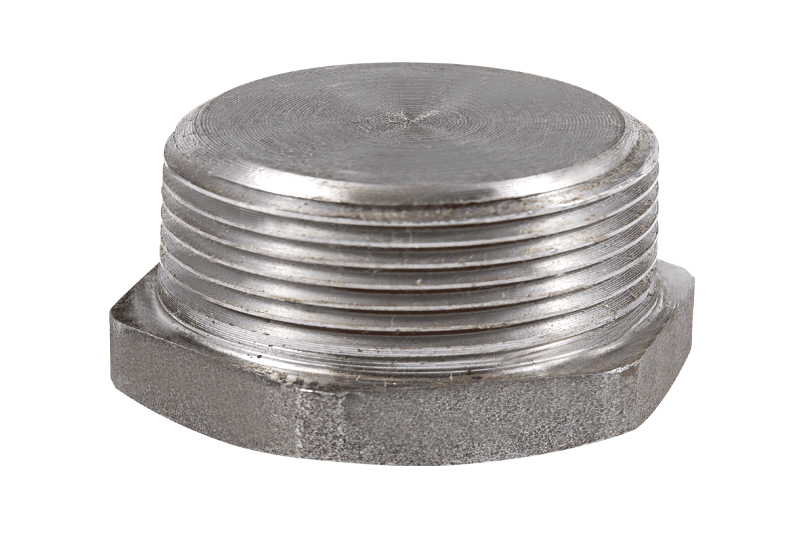
Az ASME B16.11-hez készült kis furatú kovácsolt vasalatokat inkább a foglalat vagy a menet mérete határozza meg, nem pedig a hosszú, középső véghosszúság. Hüvelyhegesztési könyök, póló vagy csatlakozó esetén mérje meg a hüvely furatát, a hüvely mélységét és a falvastagságot, és ellenőrizze, hogy a furat megegyezik-e a cső külső átmérőjével. Menetes idomoknál ellenőrizze a menet méretét és formáját, a menet hosszát és a teljes hosszt, és tesztelje a menetet egy idomszerrel vagy egy hozzáillő mellbimbóval. Mivel ezek az alkatrészek gyakran nagynyomású és nagy tisztaságú vezetékekre kerülnek, érdemes egy sorját vagy egy sekély aljzatot megfogni, mielőtt a szerelvény elérné a hegesztőt.
Gyors referencia táblázat az üzlethelyiséghez
Nyomtassa ki ezt a táblázatot, tartsa a pad mellett, és töltse ki a leolvasást minden sorhoz, mielőtt az alkatrész továbblép.
1. táblázat: Ellenőreink a legelterjedtebb szerelvénytípusokhoz rögzített méretek, valamint a legmegbízhatóbb leolvasást adó eszköz. | Illesztés típusa | Méretek a rögzítéshez | A legjobb eszköz |
| Tompahegesztés 90 fokos könyök | Vég külső átmérője, falvastagsága, középponttól-végig, ferde szög | Tolómérő, szalag, szögkereső |
| Egyenlő póló | Végtől-végig fut, ágmagasság, mindkét végátmérő | Szalag, féknyereg, egyenes él |
| Koncentrikus reduktor | Teljes hossz, nagy végátmérő, kis végátmérő, mindkét falvastagság | Féknyergek, szalag |
| Hegesztett nyakkarima | Külső átmérő, vastagság, csavar kör, furatok száma és mérete, emelt homlokmagasság, furat | Féknyergek, szalag, flange square |
| Dugós hegesztési idom | Dugófurat, aljzatmélység, falvastagság | Furatmérő, mélységmérő |
| Menetes idom | Menetméret és -forma, menethossz, teljes hossz | Menetmérő, féknyereg |
Gyakori hibák és helyszíni ellenőrzések
- A névleges méret kezelése külső átmérőként, majd a csőbe nem illeszkedő alkatrész megrendelése.
- A véglap helyett a ferde szögből történő mérés, ami minden leolvasást lerövidít.
- Csak egy könyök, póló vagy szűkítő egyik végét olvassa le, és feltételezi, hogy a másik vége egyezik.
- Hasonlítsa össze a szerelvényt a csőrenddel, de soha ne mérje meg egyiknek a tényleges falvastagságát.
- Elfelejti az olyan homlokzati részleteket, mint a megemelt felület, a gyűrűs illesztési horony vagy a lapos felület, amelyek nem javíthatók a helyszínen.
Ha az érték a várt értéken kívül esik, mérje meg újra egy második eszközzel, mielőtt elutasítja az alkatrészt. Egy leejtett féknyereg vagy egy meggörbült horogú szalag több hamis elutasítást okoz, mint a valódi nem megfelelőség.
Mérje össze a szabványokkal
Egy szám önmagában nagyon keveset jelent. Hasznos lehet, ha összehasonlítja egy szabvánnyal: tompahegesztési idomok ASME B16.9-hez, karimák ASME B16.5-höz, kovácsolt dugós varratok és menetes szerelvények ASME B16.11-hez, valamint európai vagy japán projektek DIN vagy JIS B2311 asztalokhoz. Ha nem biztos benne, hogyan kell egy alkatrészt besorolni, mielőtt elkezdi, egy rövid alapozót mi is az a csőszerelvény valójában segít a megfelelő asztal kiválasztásában.
Ha olyan cserére van szüksége, amely megfelel egy meglévő vonalnak, a mi ASME B16.9 tompahegesztésű idomok azonos mérettáblázatokra készülnek, szénacélból, rozsdamentes acélból, ötvözött acélból, duplexből és nikkelötvözetből, így a terepen végzett mérés a mi oldalunkon lévő rajzhoz illeszthető.
Minden projekt végül egy szerelőre, egy mérőszalagra és egy kötésre vonatkozik, amelynek egy vonalba kell kerülnie. Még mindig a legolcsóbb elérhető minőségellenőrzés, ha négy gondos leolvasást végez a hegesztés előtt.
Ha címkézetlen szerelvényt, régi rajzot vagy olyan mintát tart a kezében, amelyet nem lehet azonosítani, küldje el nekünk az Ön által mért négy számot, vagy küldje el magát az alkatrészt. Több mint harminc éves gyártási tapasztalatunkkal, általános méretű raktárkészlettel, valamint MT, PT, UT és RT tanúsított műszaki csapattal meg tudjuk állapítani a méretet, az anyagminőséget és a szabványt, és gyorsan árajánlatot tudunk adni a megfelelő szerelvényre.



 Language

 2025-11-17Olvasson tovább
 2025-11-17Olvasson tovább